把宽幅原卷加工成客户实际可用的宽度
很多客户采购到的原卷宽度并不能直接进入后续生产。家电配件、门板材料、装饰板、建筑配套件、电梯板等不同产品,对材料宽度、卷重、边部状态和表面保护都有不同要求。
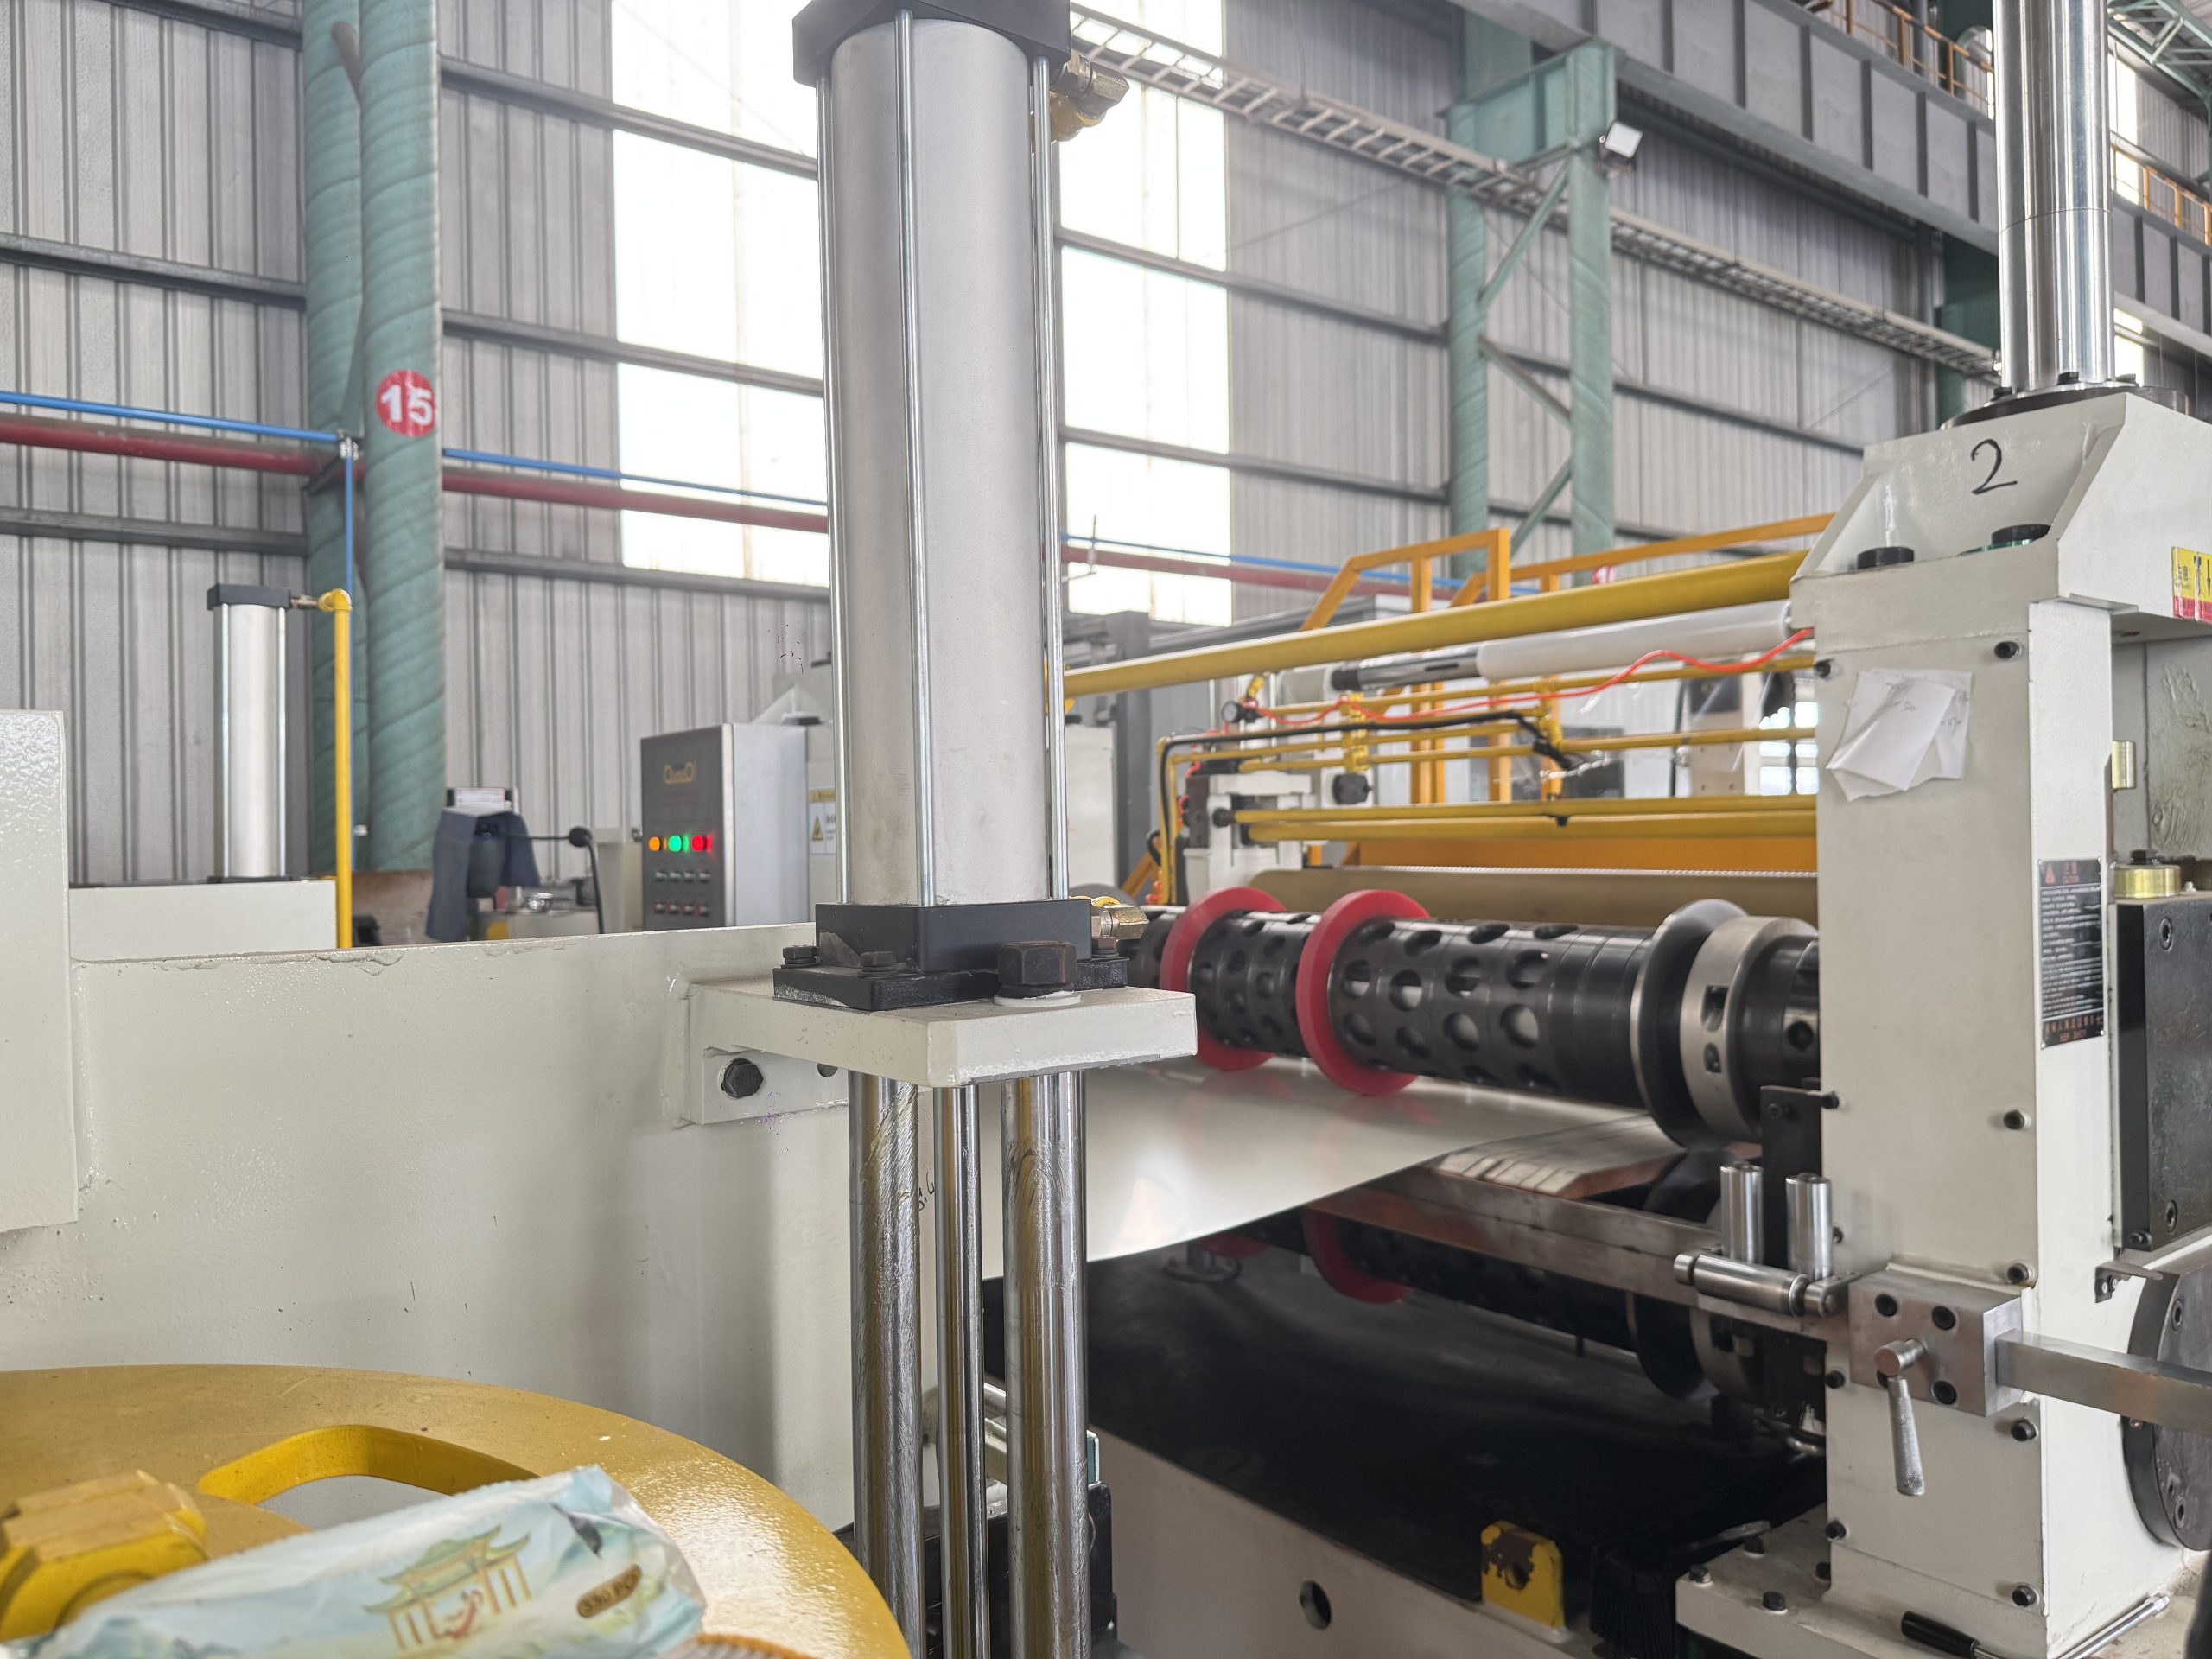
鑫路飞提供钢卷纵剪分条加工服务,根据客户提供的原卷宽度、目标分条宽度、厚度、卷重和后续用途,进行排刀、分切、收卷、检测和包装交付。
我们不把纵剪页面写成钢卷销售页。这个页面重点说明的是:哪些卷材可以加工、加工范围是多少、分条后如何控制尺寸和交付质量。
纵剪分条加工能力
参数不是装饰,是客户判断能不能加工的基础。具体加工方案仍需结合材料状态、目标宽度、厚度、卷重和公差要求确认。
重点确认:厚度、原卷宽度、目标宽度和卷重
纵剪分条不是简单“切一下”。排刀方式、废边预留、收卷状态、宽度公差和包装方式都会影响最终交付。
客户询价时提供的信息越完整,加工可行性判断和报价确认就越快。
- 适合宽幅钢卷加工为定制窄带
- 适合后续冲压、辊压、折弯和装配
- 重点控制宽度、边部、表面和收卷状态
| 项目 | 加工范围 / 参数 |
|---|---|
| 可加工材料 | 彩涂板、镀锌板、冷轧板等卷材 |
| 板料厚度 | 0.18-2.0mm |
| 板料宽度 | 200-1650mm |
| 卷料最大重量 | 25T |
| 带材内径 | φ508mm |
| 成品卷重量 | Max.25T |
| 分条宽度 | 22-1640mm |
| 分条数量 | 0.2mm ≤ 50条;2.0mm ≤ 12条 |
| 废边范围 | 2-5mm / 单边 |
| 宽度公差 | 特定条件下 ≤ 0.05mm;其他 ≤ 0.10mm |
分条加工真正影响的是客户后续生产
分条宽度、边部状态、表面保护和收卷质量,都会影响客户后续生产效率和材料损耗。
宽幅原卷不能直接使用
客户需要根据冲压、辊压、折弯、装配等工序,把原卷分切成指定宽度的窄带材料。
宽度偏差影响后续装配
宽度偏差会影响后续加工尺寸、边部匹配和装配效率,所以分条宽度、公差和边部状态需要提前确认。
表面损伤会增加材料损耗
彩涂板、镀锌板等表面材料在分切、收卷和搬运过程中,需要控制划伤、压痕和污染。
从原卷到分条卷的加工流程
清楚的加工流程,有助于减少规格反复确认,也能让客户更容易判断交付风险。
来料确认
确认材料类型、厚度、原卷宽度、卷重、内径和表面状态。
规格确认
确认目标分条宽度、条数、宽度公差、废边和包装要求。
排刀分切
根据目标规格进行排刀,完成钢卷纵剪分条加工。
收卷检测
检查宽度、边部状态、表面情况和收卷整齐度。
包装交付
根据客户要求进行成品卷包装、标识和装车交付。
可加工材料与典型应用
这里说的是“可加工材料”,不是材料销售品类。最终能否加工,需要结合实际厚度、宽度、表面状态和目标规格确认。
可加工材料
纵剪分条加工主要面向常见金属卷材,根据材料类型、厚度、涂层或表面状态确定加工方案。
家电配件
用于面板、侧板、背板、内板等后续加工前的定宽分条。
门板材料
用于门板、门框、加强件等材料的定制宽度加工。
建筑配套件
用于围护、装饰、配件成型等后续加工场景。
装饰板材料
用于室内外金属装饰板、覆膜板或压花板前段加工。
电梯板材料
用于电梯门板、轿厢装饰面板等材料规格加工。
工业零部件
用于后续冲压、辊压、折弯、装配等工业加工环节。
纵剪质量控制,不只看分出来的宽度
纵剪分条加工的质量不仅体现在宽度是否达到要求,也体现在边部毛刺、收卷整齐度、表面划伤、废边控制和包装稳定性。
对于彩涂板、镀锌板等表面敏感材料,加工过程中需要特别关注材料表面保护,减少搬运、分切、收卷和包装过程中造成的划伤与压痕。
重点控制项目
- 分条宽度测量
- 宽度公差确认
- 边部状态检查
- 毛刺与废边控制
- 收卷整齐度检查
- 表面划伤检查
- 标签与规格核对
- 包装稳定性检查
发送分条需求时,请尽量提供完整信息
很多分条加工沟通慢,不是因为不能加工,而是因为一开始缺少关键参数。材料、厚度、原卷宽度、目标分条宽度、卷重和包装要求都会影响排刀方案、加工效率和报价。
- 材料类型:彩涂板 / 镀锌板 / 冷轧板等
- 材料厚度:例如 0.3mm、0.5mm、1.0mm
- 原卷宽度:加工前钢卷实际宽度
- 原卷重量:单卷重量或总重量
- 原卷内径:例如 φ508mm
- 目标宽度:每条分条卷的目标宽度
- 分条数量:每卷计划分切条数
- 公差要求:是否有特殊宽度公差要求
- 包装方式:钢带、木托、防护膜、标签等
- 后续用途:冲压、辊压、折弯、装配或其他用途
有钢卷分条加工需求,可以直接发送规格
请提供材料类型、厚度、原卷宽度、目标分条宽度、卷重、内径、表面要求、包装方式和交付地点。信息越完整,加工方案和报价确认越快。